施工実績のご紹介
こちらでは梅澤工業株式会社が手がけた実績の一部をご紹介します。
弊社は熟練の職人が在籍していることもあり、その経験から培われた技術やノウハウによる、
質の高い工事で多くのお客様から信頼を頂いてまいりました。
また、現場での職人同士で、意識的にコミュニケーションを取っていき、事前に入念な打ち合わせをすることで、
未然に事故や災害を防ぐ工夫を実施しております。
安心の自社施工!

梅澤工業株式会社は制作から据付、アフターケアまで100%自社施工!中間マージンをカットし低コストでの施工が実現いたします。
確かな技術力

当社ではこれまで培ってきた経験と技術があり、資格保有者も在籍しております。正確で丁寧な仕事でこれまで数多くのお客様からの信頼を得てまいりました。
お客様のご要望にお応えします

コスト削減や施工期間などお客様の細かいご要望を叶えます。大手企業ではできないようなスピーディーかつ柔軟な対応力に自信を持っております。
製作実績一覧
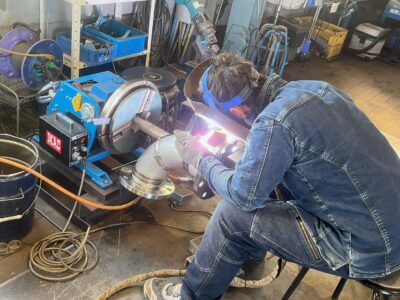
各種配管製作・溶接施工
鉄・ステンレス・アルミなど、さまざまな材質・サイズの配管製作が可能です。
| 実績 | 各種配管製作・溶接施工 |
| 詳細 | 図面をもとにした製作はもちろん、現地採寸からの製作や、複雑な取り合い・狭いスペースに合わせた配管など、用途や施工条件に応じて柔軟に対応可能です。 切断・開先加工・組立・仮付け・溶接まで一貫して行い、寸法精度や取り合いにも注意しながら製作しています。 特に溶接については、材質・板厚・使用条件・要求品質に合わせて施工方法を選定。 強度や気密性はもちろん、溶接ビードの外観についてのご要望にも対応しています。 「ビードをできるだけ均一に揃えたい」「外観を重視した仕上がりにしたい」「裏波まできれいに出したい」など、用途に応じた細かなご相談も可能です。 また、必要に応じて本製作前にテストピースを製作し、溶接方法やビード外観をご確認いただくこともできます。 配管そのものの製作精度と、用途に合わせた溶接品質の両方に対応できることが、弊社の強みです。 |
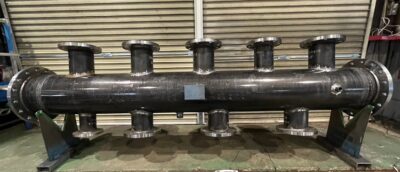
冷温水ヘッダー製作
冷温水設備に使用する配管ヘッダーを製作しました。
| 実績名 | 冷温水ヘッダー製作 |
| 施工期間 | 1か月 |
| 詳細 | 各系統へ安定して冷温水を供給できるよう、図面・仕様に基づき配管径や枝管位置を確認しながら製作しています。 ヘッダー本体の組立から枝管・フランジ類の取付、溶接まで一貫して対応し、寸法精度はもちろん、溶接部の品質や仕上がりにも配慮しています。 弊社では、冷温水配管をはじめ、蒸気・エアー・各種ユーティリティ配管の製作にも対応しております。 単品製作から複数台の製作、現場に合わせたオーダーメイド品まで、お客様の仕様に合わせて対応いたします。 配管製作・製缶・溶接に関するご相談がございましたら、お気軽にお問い合わせください。 |
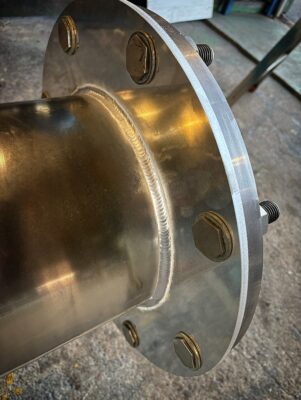
アルミ製排気管製作
板厚2.0mm、φ200のアルミ製排気管を製作しました。
| 実績 | アルミ製排気管製作 |
| 施工期間 | 5日 |
| 詳細 | 平板からロール加工を行い、円筒形状に成形したうえで溶接しています。 今回はお客様のご要望により、シーム部および管同士の突き合わせ部を、裏面まで確実に溶け込ませる裏波溶接にて施工しました。 アルミは熱伝導が非常に良く、溶け込みのコントロールが難しい材質です。特に板厚2.0mmの薄板で裏波を安定して形成するには、入熱が不足すると溶け込み不良となり、反対に熱を入れ過ぎると溶け落ちや変形につながるため、細かな入熱管理と溶接条件の調整が求められます。 施工時は、裏波の状態を意識しながら溶接速度や入熱を調整し、外観だけでなく裏面の溶け込みにも配慮して仕上げました。 また、今回の製品では真円度も重要なポイントとなっていたため、ロール加工および溶接後の歪みを確認し、最終工程で矯正を実施しています。 アルミ薄板は溶接による熱変形が出やすいため、溶接品質だけでなく、完成後の形状精度まで確認しながら製作しました。 |
A6082アルミブスバー精密補修溶接
海外メーカー製のアルミブスバーの修正・補修溶接を行いました。
| 実績 | A6082アルミブスバー精密補修溶接 |
| 施工期間 | 3日 |
| 詳細 | 材質はA6082、板厚15mm。施工前には海外メーカーのエンジニアと打ち合わせを行い、既設設備との取合いや施工条件を確認しながら補修方法を検討しました。 溶接材料については母材や施工条件を考慮し、A4043をこちらで選定。作業手順書に基づいた入熱管理を行うとともに、アルミ特有の熱による歪みを抑えるため、施工順序や拘束方法にも細かく配慮しながら溶接を行っています。 また、既設設備には角度が付いていたため、補修後の取付精度にも注意し、角度の交差を±0.3°以内に収めて仕上げました。 材質特性だけでなく、既設設備との納まりや寸法精度まで含めて施工条件を確認しながら対応しています。 ステンレスや炭素鋼だけでなく、アルミ材を使用した製品についても、材質・施工条件に応じた溶接および補修に対応可能です。 |
新築住宅 アイアン階段・手摺製作
新築住宅に設置するアイアン階段を製作しました。
| 実績 | 新築住宅 アイアン階段・手摺製作 |
| 施工期間 | 10日 |
| 詳細 | 階段本体および手摺はスチール製とし、お客様のご要望に合わせてマットブラックで仕上げています。 踏み板には木材を採用し、スチールのシャープな印象に木の温もりを加えた、住宅空間に馴染むデザインとなっています。 現場の納まりや仕上がりを考慮しながら製作を行い、意匠性だけでなく、精度や強度にも配慮して一台ずつ仕上げています。 |

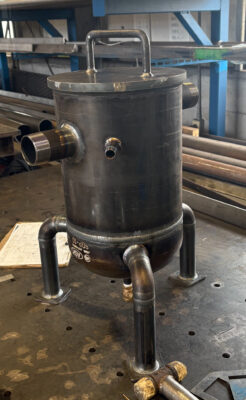
エアーレシーバータンク製作
築炉工事で使用するエアーレシーバータンクを製作しました。
| 実績 | エアーレシーバータンク製作 |
| 施工期間 | 2日 |
| 詳細 | 今回は、現場内での運搬や取り回しのしやすさを重視したいとのご要望があり、実際の使用環境や搬入方法を確認しながら、お客様とタンクの寸法や形状について打ち合わせを行いました。 容量を確保するだけでなく、現場で扱いやすいサイズ感となるよう全体寸法を調整し、使用時の作業性も考慮して製作しています。 また、「溶接部の外観もできるだけ綺麗に仕上げてほしい」とのご要望をいただいていたため、強度や品質を確保することはもちろん、溶接ビードの揃い方や仕上がりにも配慮しながら施工しました。 エアーレシーバータンクとしての機能面だけでなく、実際に現場で使用される方の使いやすさや、製品としての見た目にもこだわった一品です。 弊社では、図面通りに製作するだけでなく、使用環境や施工条件、お客様からのご要望を確認しながら、用途に合わせた寸法・形状での製作にも対応しています。 |
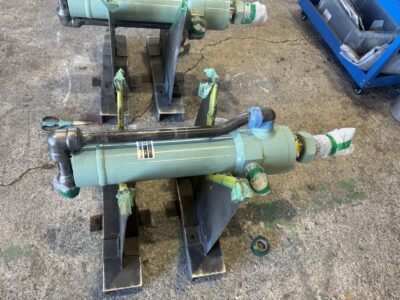
油圧シリンダー配管ユニット製作
油圧シリンダーに付帯する油圧配管の製作および、シリンダー本体への溶接を行いました。
| 実績 | 油圧シリンダー配管ユニット製作 |
| 施工期間 | 3日 |
| 詳細 | シリンダー本体と現場周辺の寸法を事前に採寸し、周囲の機器や構造物と干渉しない配管ルートを検討。現場条件に合わせてパイプを曲げ加工し、納まりを確認しながら製作しています。 油圧配管には最大21MPaの圧力がかかるため、溶接部についても十分な強度を確保できるよう多層盛りで施工し、各層の状態を確認しながら丁寧に仕上げました。 また、シリンダー本体の材質がS35Cであることから、溶接による割れや材質への影響を考慮し、予熱・後熱を行いながら入熱管理にも注意して施工しています。 現場での納まり、使用圧力、母材の材質まで考慮し、採寸から配管製作、溶接まで一貫して対応しています。 |
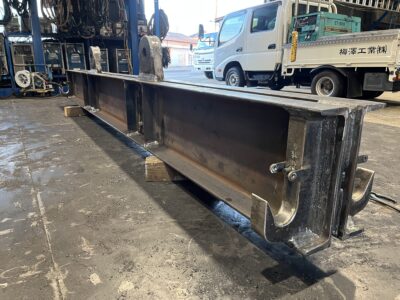
ロール吊り天秤製作
大型ロールの吊り上げに使用する吊り天秤を製作しました。
| 実績 | ロール吊り天秤製作 |
| 施工期間 | 10日 |
| 詳細 | 重量物を吊り上げるための製品となるため、部材の組立精度や各部の取合い、溶接部の品質に注意しながら製作しています。 図面寸法をもとに全長・芯・通り・左右のバランスを確認し、溶接による歪みも考慮しながら組立・溶接を行いました。 大型の吊り天秤をはじめ、重量物用治具や各種製缶品についても、用途や仕様に合わせた製作に対応しています。 |
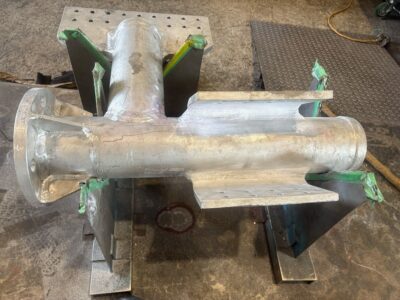
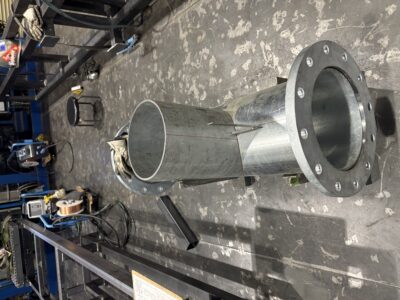
偏芯枝管製作
200Aの主管に対して、同径となる200Aの枝管を偏芯させた配管を製作しました。
| 実績名 | 偏芯枝管製作 |
| 施工期間 | 2日 |
| 詳細 | 主管と枝管の芯がずれる形状のため、通常の直交する枝管取付に比べて展開や切り合わせが複雑になります。 図面寸法をもとに偏芯量や取付位置を確認し、展開・切断・仮組みを行いながら細かな調整を重ねて製作しています。 こうした同径配管の偏芯取合いや、特殊な形状の配管についても、寸法条件に合わせて一品ずつ対応しています。 こういった偏芯形状や特殊な取り合いの配管についても、図面や現場条件に合わせて製作対応しています |
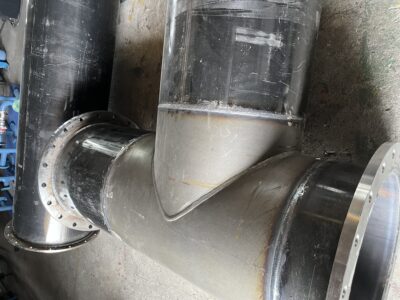
600A煙道製作
600Aの大径煙道を製作しました。
| 実績名 | 600A煙道製作 |
| 施工期間 | 1週間 |
| 詳細 | 大径製品は、わずかな歪みや芯ズレでも仕上がりや現場での接続性に影響するため、真円度・通り・接続部の寸法を細かく確認しながら製作しています。 溶接による熱変形も考慮し、仮付けや溶接順序を調整しながら、全体の精度を保って仕上げています。 弊社では、煙道やダクトなどの大径製品をはじめ、配管・製缶・各種溶接製品についても、図面や現場条件に合わせた製作が可能です。 単品製作や特殊形状の製品についても、お気軽にご相談ください。 |
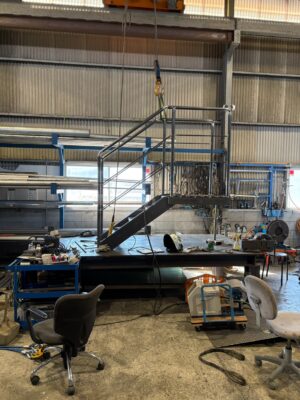
プラント設備用デッキ・階段・手摺製作
プラント設備に設置するデッキ、階段、手摺を一式で製作しました。
| 実績 | プラント設備用デッキ・階段・手摺製作 |
| 施工期間 | 1週間 |
| 詳細 | 既設設備や周辺機器との取り合いを確認し、現場条件に合わせて各部の寸法や形状を調整しながら製作。 階段の勾配や手摺の納まり、設備との干渉などにも配慮し、現地でスムーズに設置できるよう寸法精度を意識して仕上げています。 また、人が昇降・使用する設備となるため、強度や安全性はもちろん、溶接部の品質や全体の仕上がりにも注意して施工しています。 配管や製缶品だけでなく、プラント設備に付帯するデッキ・階段・手摺などの鋼構造物についても、現場条件に合わせて製作対応が可能です。 |
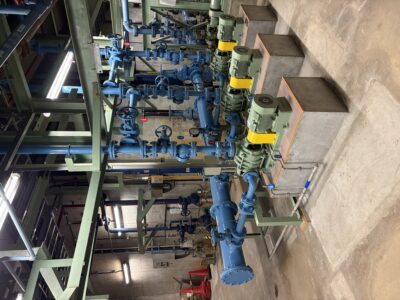
現場実績一覧
某浄化センター 機械設備増設に伴う配管工事
某浄化センターにて、各所設備更新に伴う配管工事を行いました。
| 実績 | 某浄化センター 機械設備増設に伴う配管工事 |
| 施工期間 | 3か月 |
| 詳細 | 支給図面をもとに現地で各部の寸法を採寸し、その寸法に合わせて配管を製作。製作後は現地にて取付まで一貫して対応しました。 今回の工事では、一部にFVA管を使用。FVA管は、鋼管の内面に耐食性・耐薬品性を持たせるためのライニングや被覆処理が施された配管で、腐食性のある流体を扱う設備などで使用されます。通常の鋼管とは異なり、現場での追加加工や修正が難しいため、製作前の採寸精度が特に重要になります。 今回は出張工事で、施工可能な工程も限られていたため、採寸ミスがあると再製作によって工程に間に合わなくなる恐れがありました。 そのため、既設設備との取り合いや寸法を入念に確認し、現地で確実に納まるよう製作・施工を行いました。 現地採寸から製作、取付まで一貫して対応し、限られた工程の中でも確実に納めることが求められる工事となりました。 |
船舶配管工事
造船所にて、船内・船外にわたる各種配管工事を施工しました。
| 実績 | 船舶配管工事 |
| 施工期間 | 6か月 |
| 詳細 | 造船所にて、船内・船外にわたる各種配管工事を施工しました。 本工事では、配管ルートの設計から使用する配管・継手・バルブ類の選定、工場での配管製作、船内での取付・溶接まで、一貫して対応しました。 造船における配管工事は、プラントや一般設備の配管とは異なり、限られた船内スペースの中で、船体構造や機器、電気設備などとの干渉を避けながら配管ルートを構築する必要があります。 また、船内にはさまざまな系統の配管が集中するため、施工性だけでなく、メンテナンス性やバルブの操作性、今後の点検・交換作業まで考慮した配置が重要になります。 現場の状況に合わせて採寸・調整を行いながら、設計・製作・取付まで一貫して施工できることを活かし、限られたスペースの中でも納まりの良い配管施工を行いました。 |
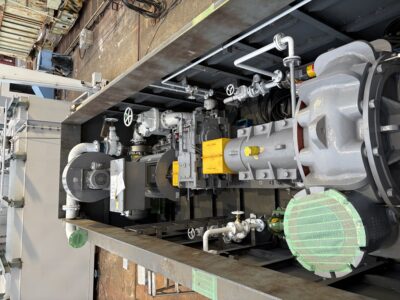
発電所向け試験装置設置・周辺設備改造工事
某発電所にて、試験装置の更新に伴う撤去・据付工事を行いました。
| 実績 | 発電所向け試験装置設置・周辺設備改造工事 |
| 施工期間 | 約2か月 |
| 詳細 | 既設設備を撤去したうえで、新たな試験装置となる圧力容器を据え付けるため、デッキの増設、装置据付、各種配管の改造、ボイラーの据付、さらにボイラー設置用の小屋の設置まで一式で施工しました。 圧力容器およびボイラーはメーカー製品を使用し、それ以外のデッキ、配管、架台・付帯設備などについては、自社で製作から現地施工まで対応しています。 既設設備との取り合いや限られたスペースの中で、各機器・配管が干渉しないよう現地寸法を確認しながら製作・施工を実施。 単品製作だけでなく、撤去・製作・据付・配管改造まで含めた設備工事を一貫して対応できることが弊社の強みです。 |
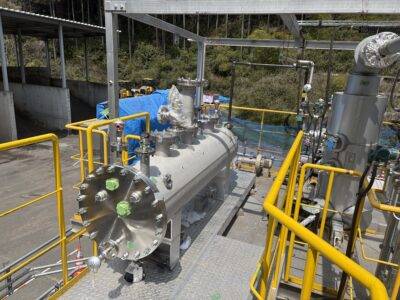
ボイラー給水配管 ミニフローオリフィス更新工事
某工場にて、ボイラー給水ポンプからつながる配管途中に設置された、SUS製ミニフローオリフィスの取替工事を行いました。
| 実績 | ボイラー給水配管 ミニフローオリフィス更新工事 |
| 施工期間 | 1日 |
| 詳細 | 対象配管は65A・Sch160の高圧仕様で、非常に肉厚のある配管でした。施工はメーカー立会いのもと、WPS(溶接施工要領書)に従って溶接条件や施工手順を管理しながら実施しました。 既設配管はカーボン鋼、交換するオリフィス側はステンレス製だったため、異材溶接として309L系溶加材を使用しています。 また、配管内に通常のバックシールドを施工できるスペースがなかったため、サンフォームを使用して配管内部にガス止めを設け、開先側からシールドガスを供給する方法で施工しました。 サンフォームは、配管内部に一時的な仕切りを作り、必要な範囲だけを局所的にバックシールドする際に使用する治具・資材で、配管全体へガスを充填できない場合などに有効です。 溶接完了後はPT検査(浸透探傷試験)を実施し、表面欠陥がないことを確認して施工を完了しました。 高圧・厚肉配管や異材溶接、通常のバックシールドが困難な条件でも、施工要領に基づいた対応が可能です。 |
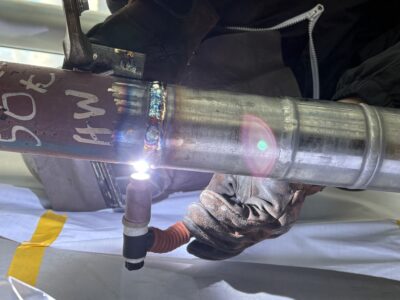
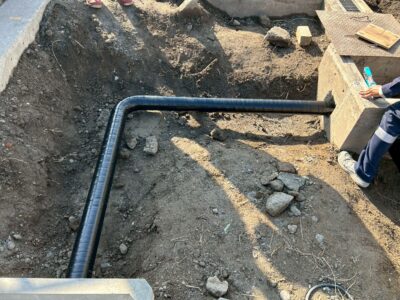
薬剤排液ライン 埋設配管工事
某工場にて、薬剤排液ラインの埋設配管工事を行いました。
| 実績 | 薬剤排液ライン 埋設配管工事 |
| 施工期間 | 1日 |
| 詳細 | 万が一漏洩すると周辺設備や環境への影響が大きい流体を扱う配管のため、現地溶接部は完全溶け込み溶接(フルペネ溶接)とし、配管内面まで確実に溶け込ませる裏波溶接で施工しました。 溶接完了後は、表面欠陥の有無を確認するためPT検査(浸透探傷試験)を実施。検査完了後、埋設後の腐食を防止するため、溶接部を含めて防食テープ施工まで行っています。 埋設配管は施工後に目視で確認できなくなる部分も多いため、溶接品質・検査・防食処理まで各工程を確実に行うことが重要です。 配管製作・現地溶接から非破壊検査、防食処理まで、用途や流体の特性に合わせた施工に対応しています。 |